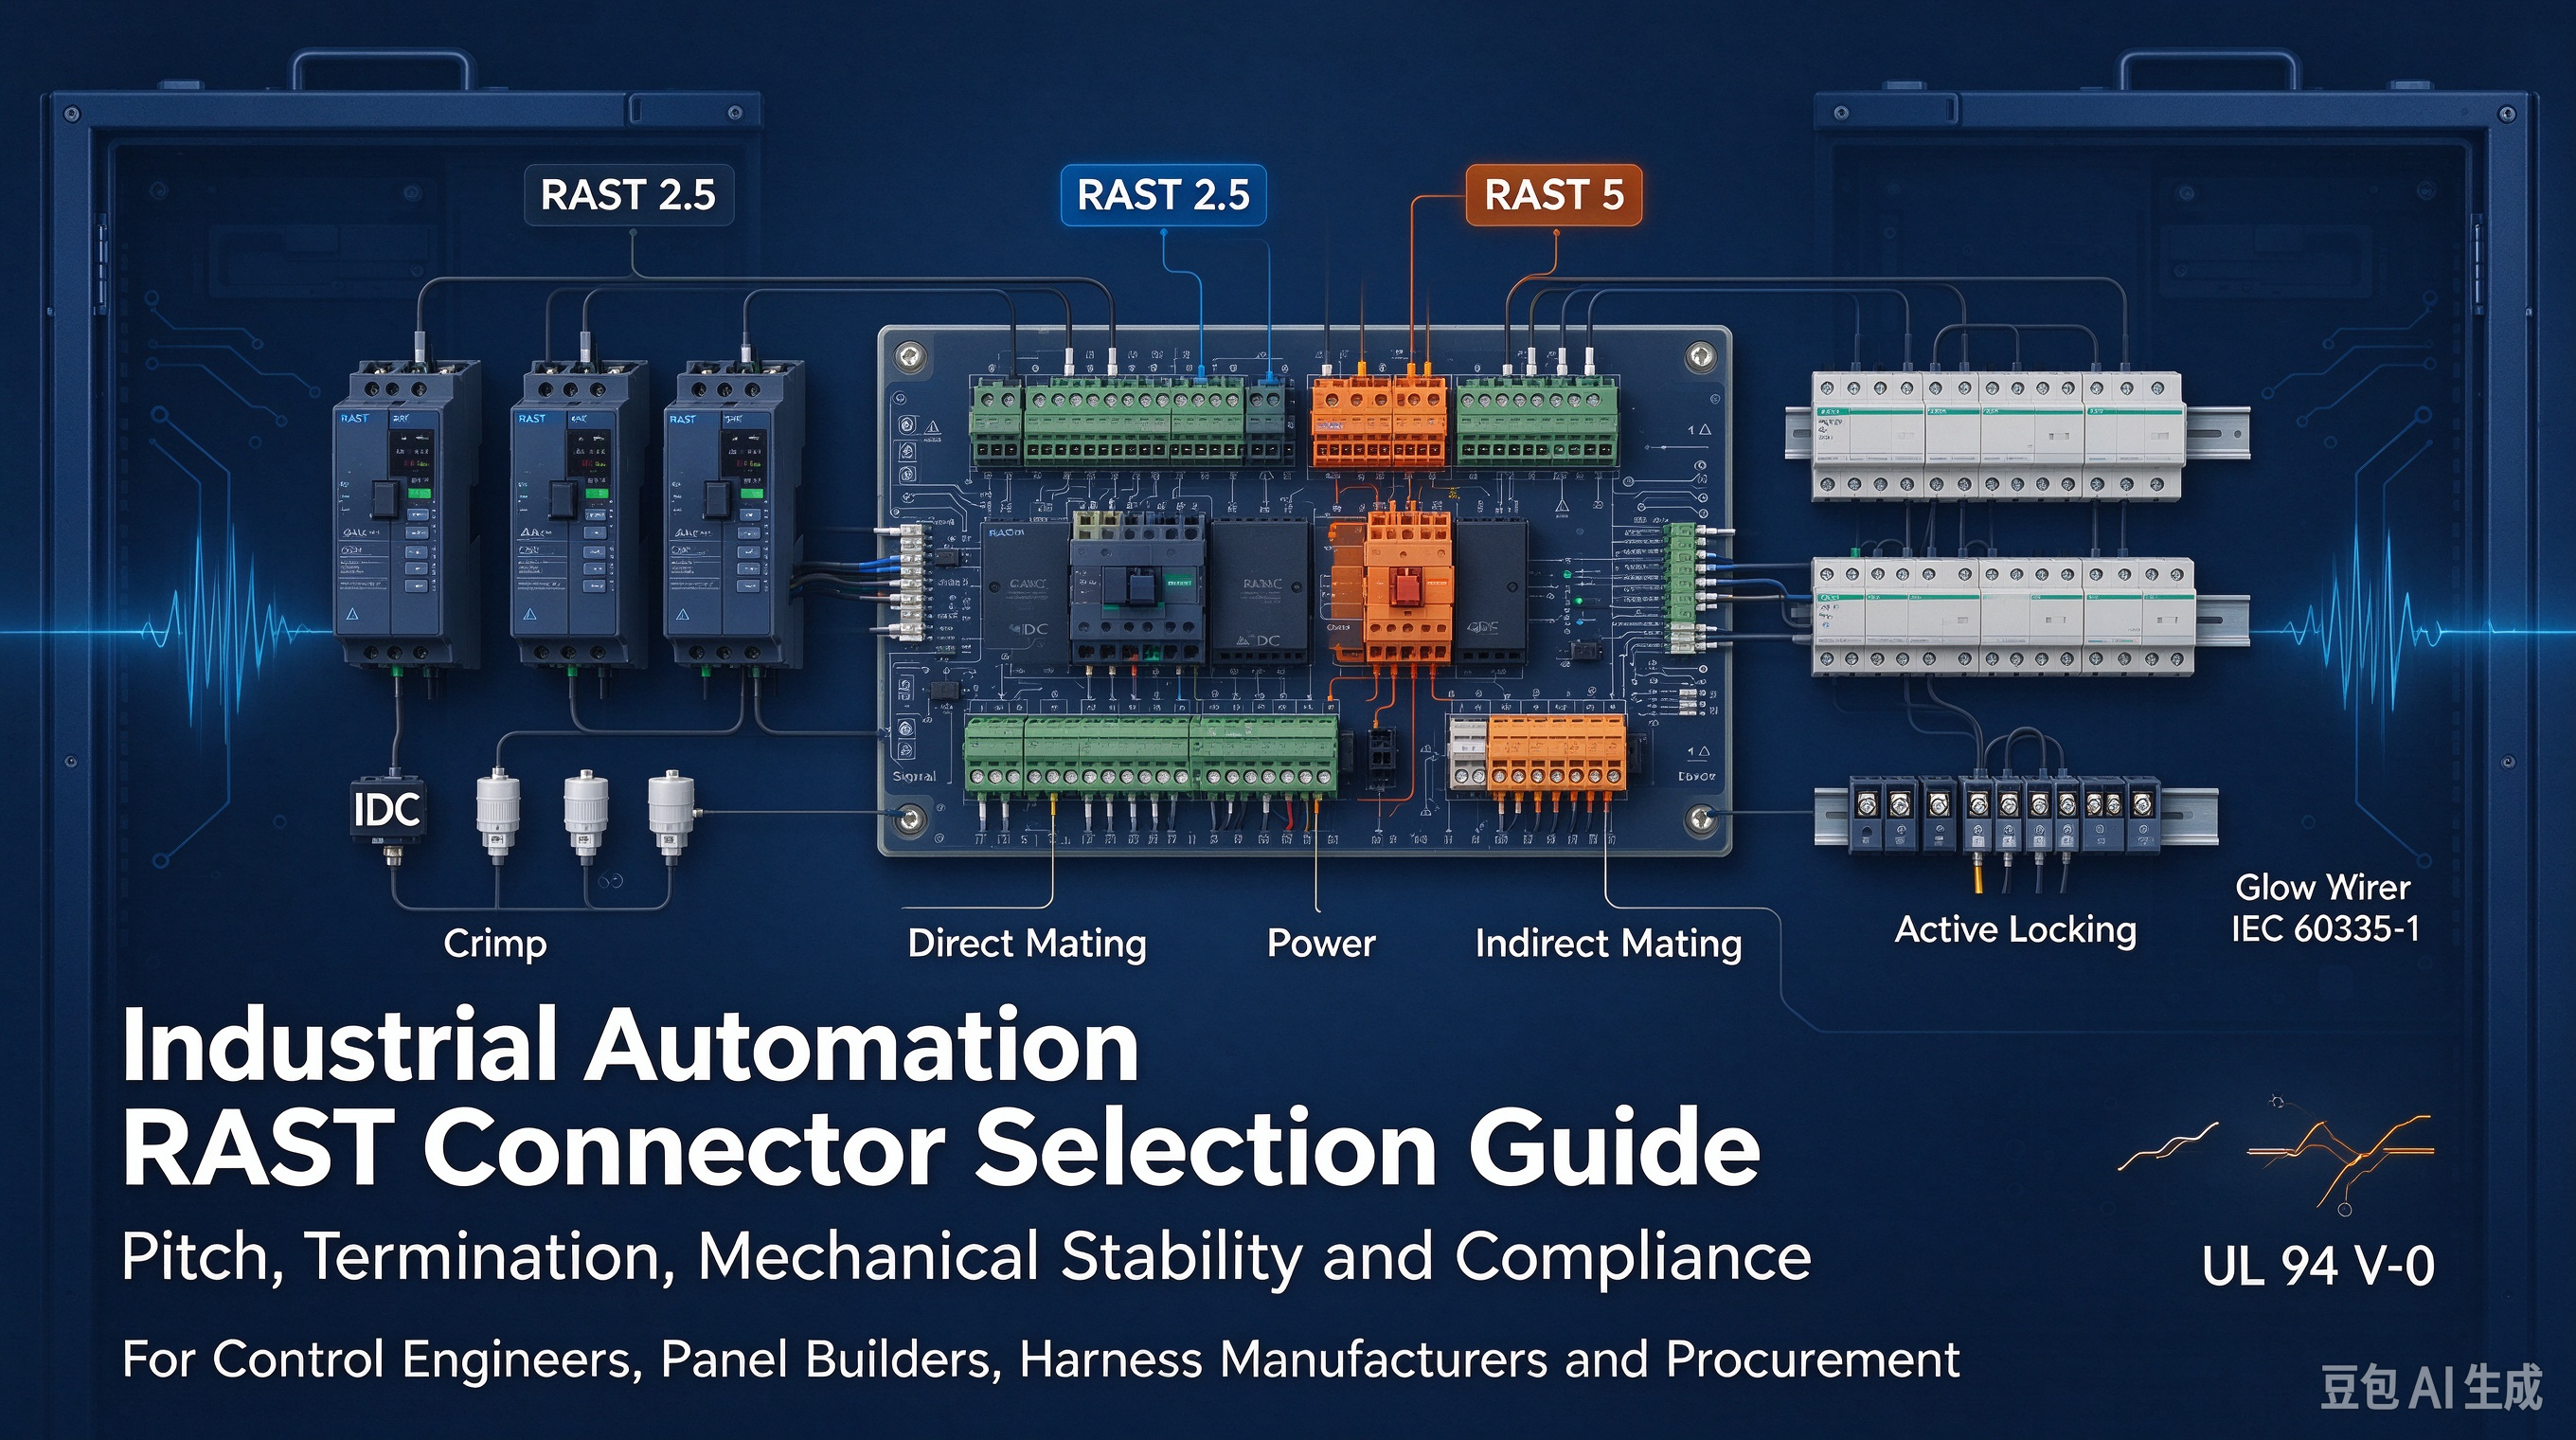
En la automatización industrial, la confiabilidad del sistema depende directamente de la integridad de la interconexión. Los entornos de alta vibración, los ciclos térmicos y los estrictos estándares de seguridad exigen un cableado de equipos industriales a prueba de fallas . Especificar el paso del conector, el método de terminación, el revestimiento de contacto o el mecanismo de bloqueo incorrectos provoca un mal acoplamiento catastrófico, cortocircuitos eléctricos, corrosión por fricción y tiempo de inactividad en la producción. Los cuadristas y fabricantes de arneses deben equilibrar el rendimiento eléctrico con los requisitos de ensamblaje automatizado. Esta guía proporciona un marco de evaluación técnica para seleccionar los conectores RAST adecuados para equipos de automatización industrial . Comparamos estándares de paso, tecnologías de terminación, características de estabilidad mecánica y requisitos de cumplimiento para garantizar la confiabilidad a largo plazo en la fábrica.
Conclusiones clave
Aplicación Pitch Dictates: RAST 2.5 está optimizado para señales, enrutamiento de baja corriente y calibres de cables más finos, mientras que RAST 5 está diseñado para cargas industriales de alta potencia, redes de CA y de servicio pesado.
Las configuraciones de acoplamiento ofrecen flexibilidad: la elección entre el acoplamiento directo (borde de PCB) e indirecto (cabecera) afecta el espacio de la placa y la integridad estructural.
Los métodos de terminación impactan la escalabilidad: el contacto de desplazamiento de aislamiento (IDC) maximiza el rendimiento del ensamblaje de arnés automatizado y permite la conexión en cadena, mientras que las conexiones engarzadas ofrecen una resistencia superior a la fuerza de tracción mecánica para enrutamiento de alta tensión.
Las protecciones mecánicas no son negociables: los mecanismos avanzados de codificación, polarización y bloqueo activo son fundamentales para evitar un mal acoplamiento durante las instalaciones de persianas y garantizar la retención bajo vibración continua.
Adquisición de unidades de cumplimiento: los conectores preseleccionados deben cumplir estrictos estándares de inflamabilidad y seguridad, incluidas las certificaciones UL 94 V-0, VDE e IEC 60335-1 (prueba de alambre incandescente) para entornos industriales.
Cómo funcionan los conectores RAST para cableado de equipos industriales
Los conectores RAST proporcionan conexiones eléctricas compactas y confiables para paneles de control industriales y equipos de automatización. Sus diseños de paso estandarizado, codificación mecánica y acoplamiento seguro ayudan a simplificar el cableado, reducir los errores de instalación y mejorar la eficiencia del ensamblaje.
Características clave de los conectores RAST
Característica | Beneficio |
Paso estandarizado | Admite diseños de PCB consistentes |
Codificación mecánica | Evita el acoplamiento incorrecto del conector |
Diseño compacto | Ahorra espacio en los paneles de control. |
Bloqueo seguro | Mejora la resistencia a las vibraciones. |
Terminación del IDC | Admite un ensamblaje eficiente del mazo de cables |
Múltiples configuraciones | Admite conexiones de señal y alimentación. |
Cómo los conectores RAST soportan el cableado industrial
Los conectores RAST conectan mazos de cables a placas de circuito impreso mediante acoplamiento directo de bordes de PCB o conexiones de cabezal indirectas. Sus características de polarización y codificación ayudan a garantizar una instalación correcta, mientras que los mecanismos de bloqueo compatibles mantienen un contacto eléctrico estable. La selección del conector debe tener en cuenta las clasificaciones actuales, la temperatura, la vibración y los requisitos de protección ambiental.
Aplicaciones industriales comunes
Solicitud | Función del conector |
Sistemas de control de motores | Conexiones de señal de control y alimentación. |
Paneles de control PLC | Cableado de señal de E/S compacto |
Sensores industriales | Transmisión de señales de bajo voltaje. |
Equipo robótico | Conexiones seguras bajo vibración |
Módulos de distribución de energía | Conexiones eléctricas de mayor corriente |
RAST 2.5 frente a RAST 5.0 para equipos industriales
Los conectores RAST 2.5 tienen un paso de 2,5 mm y generalmente son adecuados para conexiones de señal compactas y de baja corriente. Los conectores RAST 5.0 proporcionan un paso más amplio de 5,0 mm para aplicaciones que requieren mayor capacidad de corriente y mayor espacio eléctrico. Las clasificaciones reales dependen de la serie del conector y las especificaciones del fabricante.
Conclusión clave: Los conectores RAST ayudan a los fabricantes de equipos industriales a lograr cableado compacto, ensamblaje eficiente y conexiones eléctricas confiables. Seleccionar el paso, el diseño de bloqueo y el método de terminación correctos garantiza la compatibilidad con aplicaciones específicas de automatización y control.
RAST 2.5 frente a RAST 5: adaptación del paso a la potencia, la señal y el calibre del cable
La selección del paso correcto dicta la capacidad eléctrica y la huella física de la interconexión. Debe hacer coincidir el paso con los requisitos de carga específicos del circuito.
RAST 2,5 (paso de 2,5 mm)
Los fabricantes de paneles utilizan el paso de 2,5 mm para maximizar la densidad de E/S en los módulos de expansión de controladores lógicos programables. Al enrutar señales lógicas de 24 VCC, el paso reducido permite a los ingenieros terminar hasta 20 líneas de sensores discretos en un único conector compacto. Esta densidad es obligatoria al diseñar bloques de E/S remotos compactos que se montan directamente en efectores finales robóticos. Los terminales admiten cables de cobre trenzados de 22 a 24 AWG, lo que proporciona suficiente flexibilidad para pistas de cables dinámicas y al mismo tiempo mantiene una resistencia a la tracción adecuada. Debe asegurarse de que el diseño de la PCB tenga en cuenta las distancias de fuga reducidas entre estos pines estrechamente espaciados, lo que a menudo requiere la aplicación precisa de una máscara de soldadura para evitar puentes durante la soldadura por ola.
RAST 5 (paso de 5,0 mm)
Cuando la aplicación pasa de señal a potencia, el paso de 5,0 mm se vuelve necesario. Los especificará para aplicaciones de alta corriente, fuentes de alimentación y conexiones directas de red de CA. El espaciado más amplio proporciona una tensión de resistencia dieléctrica superior, lo que evita la formación de arcos entre contactos adyacentes bajo cargas eléctricas elevadas. Las clasificaciones actuales suelen alcanzar hasta 16 A. El diseño robusto del terminal admite calibres de cables más gruesos y termina cómodamente conductores de 14 a 18 AWG. Esto los hace ideales para cablear elementos calefactores, contactores de alta resistencia y bloques de distribución de energía primaria dentro del gabinete de control principal.
Apareamiento directo versus indirecto
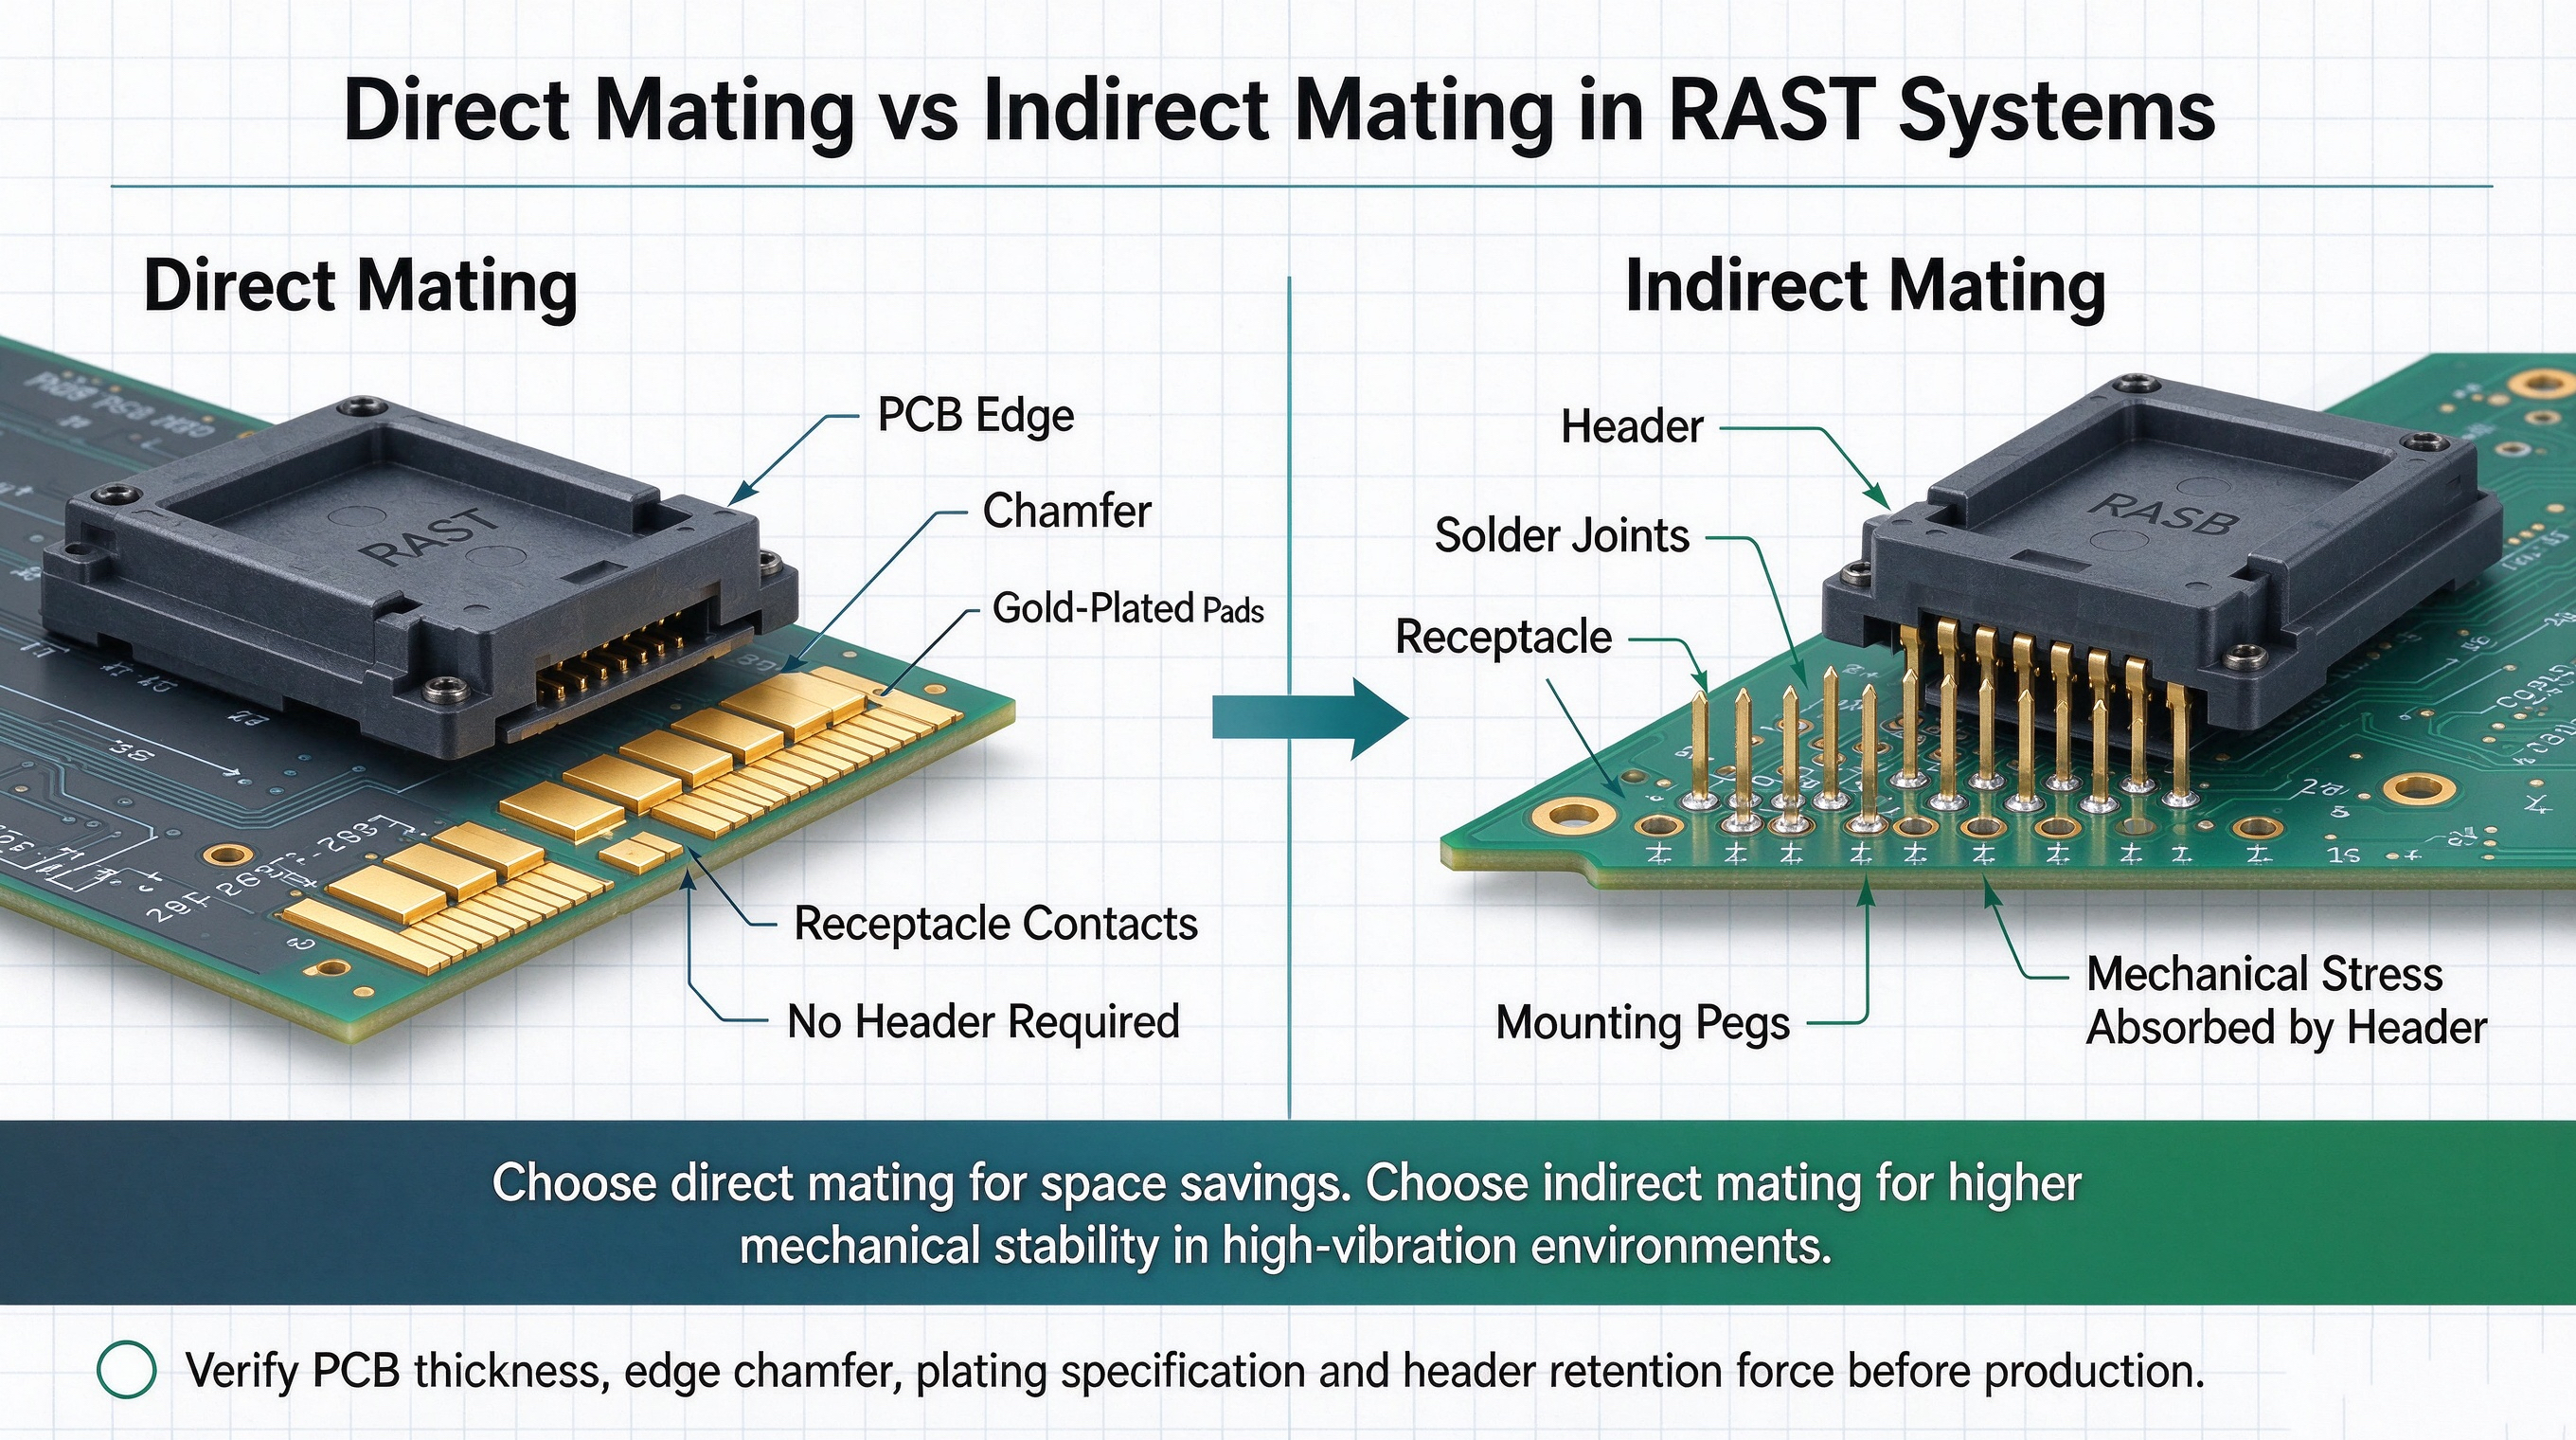
El acoplamiento directo elimina por completo el componente del cabezal. El receptáculo del arnés se desliza directamente sobre el borde de la placa de circuito impreso. Esto requiere que el fabricante de PCB coloque un chaflán preciso a lo largo del borde de acoplamiento para evitar que el sustrato de fibra de vidrio dañe los contactos del receptáculo durante la inserción. Además, las almohadillas de contacto de la PCB deben recibir un baño de oro duro sobre una placa inferior de níquel para soportar ciclos de acoplamiento repetidos. El acoplamiento indirecto se basa en un orificio pasante o un cabezal de montaje en superficie soldado a la placa. Esto aísla la PCB de las fuerzas de inserción mecánica. El cabezal absorbe la tensión física y la transfiere a las uniones de soldadura y a las clavijas de montaje mecánicas. Para aplicaciones industriales de servicio pesado sujetas a cargas de impacto, el acoplamiento indirecto proporciona una confiabilidad superior a largo plazo.
Configuraciones híbridas y personalizadas
La automatización moderna a menudo requiere enrutar tanto la energía como la señal a un solo módulo. La evaluación de la viabilidad de cabezales de paso mixto o sistemas modulares agiliza el diseño de arneses. Algunos fabricantes ofrecen carcasas personalizadas que consolidan líneas de señal de 2,5 mm y líneas de alimentación de 5,0 mm en un solo bloque. Este enfoque híbrido reduce el tiempo de montaje y minimiza la cantidad de cables discretos que pasan por el gabinete de control.
| Especificación | RAST 2.5 | RAST 5 |
| Dimensión de paso | 2,5 mm | 5,0 mm |
| Aplicación primaria | Lógica de bajo voltaje, sensores, enrutamiento de datos. | Red eléctrica de CA, fuentes de alimentación, variadores de motor. |
| Clasificación actual típica | 2A a 4A | Hasta 16A |
| Compatibilidad del calibre del cable | 22 AWG a 24 AWG | 14 AWG a 18 AWG |
| Tensión soportada dieléctrica | Más bajo; Adecuado para <50 V CC. | Alto; Adecuado para 250 V+ CA. |
| Impacto inmobiliario de PCB | Mínimo; embalaje de alta densidad. | Significativo; requiere un área de tablero más grande. |
Dimensiones de evaluación mecánica y ambiental
La confiabilidad del conector RAST depende tanto del rendimiento eléctrico como de la durabilidad mecánica. En entornos industriales, la vibración, el acoplamiento incorrecto y la corrosión de los contactos pueden afectar la estabilidad de la conexión. Los ingenieros deben evaluar los mecanismos de bloqueo, la polarización y el revestimiento de contactos para garantizar el rendimiento a largo plazo.
Mecanismos de bloqueo
Los mecanismos de bloqueo del conector RAST ayudan a mantener conexiones seguras bajo vibración y estrés mecánico. Las cerraduras de fricción son adecuadas para entornos relativamente estables, mientras que el cierre positivo proporciona una retención más fuerte contra la desconexión accidental. Para brazos robóticos, transportadores y maquinaria vibratoria, generalmente se prefieren los diseños de bloqueo positivo para mejorar la confiabilidad de la conexión.
Incrustación y polarización
Los conectores RAST utilizan polarización y codificación mecánica para evitar un acoplamiento incorrecto durante el montaje y el mantenimiento. Las nervaduras, ranuras y perfiles de carcasa coincidentes ayudan a garantizar que los conectores se ajusten solo a las interfaces previstas. Estas características reducen los errores de cableado, mejoran la eficiencia de la instalación y mejoran la seguridad eléctrica en los equipos industriales.
Corrosión por contacto y corrosión por contacto
El revestimiento de contactos afecta la durabilidad del conector y la estabilidad eléctrica en entornos vibratorios. Los contactos estañados son rentables, pero pueden sufrir corrosión por contacto debido a micromovimientos repetidos. Los contactos chapados en oro ofrecen una resistencia a la oxidación mejorada y un rendimiento estable de la señal de bajo nivel, lo que los hace adecuados para circuitos sensibles y aplicaciones industriales exigentes.
| Material de revestimiento | Caso de uso principal | Ventajas | Limitaciones |
| Estaño | Entrega de energía de alta corriente. | Rentable; excelente soldabilidad; La fuerza normal alta rompe la oxidación menor. | Altamente susceptible a la corrosión por contacto en ambientes vibrantes. |
| Oro | Lógica de bajo voltaje y señales de sensores. | Inmune a la oxidación; mantiene una resistencia de contacto extremadamente baja; Soporta altos ciclos de apareamiento. | Mayor costo de material; requiere un revestimiento inferior de níquel para evitar la difusión del cobre. |
| Plata | Redes de CA de alta potencia que requieren baja resistencia. | Mayor conductividad eléctrica; Excelente disipación térmica para cargas pesadas. | Susceptible al deslustre (exposición al azufre); costo moderado. |
Especificaciones de materiales y rendimiento térmico
Los materiales de la carcasa deben resistir las realidades térmicas de los paneles de control industriales cerrados. Los componentes estándar utilizan poliamida 66 (PA66), que ofrece una excelente resistencia mecánica y un rango de temperatura de funcionamiento estándar de -40 °C a +105 °C. Para aplicaciones que requieren mayor resiliencia térmica o compatibilidad con procesos de soldadura por reflujo con tecnología de montaje superficial (SMT), se especifica el polímero de cristal líquido (LCP). LCP soporta temperaturas superiores a +120°C sin deformarse ni perder resistencia mecánica.
Consideraciones sobre la protección de ingreso (clasificación IP)
Los conectores de automatización industrial estándar de esta categoría suelen tener una clasificación IP20. Protegen contra objetos sólidos de más de 12,5 mm, pero no ofrecen protección contra la humedad o el polvo fino. Debe abordar esta limitación al diseñar para entornos hostiles. Las estrategias de mitigación incluyen aplicar un revestimiento conformal a la PCB, encapsular todo el bloque de conexión en resina epoxi o alojar las interconexiones no selladas dentro de gabinetes externos resistentes con clasificación IP67.
Métodos de conexión de extremos de cables: IDC frente a engarzado
El método utilizado para conectar el cable al terminal influye en gran medida en la escalabilidad de la fabricación, el rendimiento de la producción y la durabilidad mecánica. Los fabricantes de arneses deben elegir entre IDC y engarzado según los requisitos de volumen y enrutamiento.
Contacto de desplazamiento de aislamiento (IDC)
La tecnología de contacto por desplazamiento de aislamiento optimiza la producción de arneses de gran volumen. El terminal presenta una ranura estampada en forma de U con bordes biselados diseñados con precisión. Cuando la prensa automatizada fuerza el cable sin pelar a entrar en esta ranura, los bordes afilados cortan el aislamiento de PVC o PTFE. A medida que el cable empuja más profundamente, la ranura comprime los hilos de cobre. Esta compresión obliga al cobre a deformarse plásticamente contra el material terminal, creando una soldadura en frío hermética al gas. El oxígeno y la humedad no pueden penetrar esta interfaz, lo que evita la corrosión interna. La maquinaria automatizada ejecuta esta terminación en milisegundos, lo que garantiza una coherencia absoluta en miles de arneses. Además, IDC permite un cableado de paso continuo. Un solo cable de bus de alimentación se conecta a múltiples receptáculos a lo largo de su longitud sin cortar ni empalmar el conductor.
Tecnología de engarce
La tecnología de engarzado sigue siendo el estándar para el enrutamiento de cables discreto y de alta tensión. El proceso requiere pelar el aislamiento para exponer una longitud precisa de cobre desnudo. El técnico o la máquina automatizada coloca el cobre en el cilindro terminal y aplica una inmensa presión mecánica utilizando un juego de matrices calibrado. Esta presión comprime las hebras hasta formar una masa sólida y sin huecos. Un cilindro de engarzado secundario a menudo sujeta el aislamiento del cable para proporcionar alivio de tensión. Este diseño de doble engarce ofrece una excepcional resistencia a la fuerza de tracción mecánica. Al pasar cables a través de brazos robóticos articulados o cadenas de arrastre externas, los cables experimentan tirones y torsiones continuas. Los terminales engarzados resisten estas cargas de tracción mucho mejor que las uniones IDC. Además, las carcasas de engarzado permiten a los cuadristas mezclar diferentes calibres de cables dentro del mismo bloque conector, lo que ofrece flexibilidad para diseños de mazos personalizados.
| Criterios de evaluación | Contacto por desplazamiento de aislamiento (IDC) | Tecnología de engarzado |
| Rendimiento de producción | Extremadamente alto; Optimizado para maquinaria totalmente automatizada. | Moderado; Requiere pasos de pelado y engarzado individuales. |
| Costos de herramientas | Alta inversión inicial para máquinas de prensa especializadas. | Menor costo inicial; herramientas manuales estándar o prensas de banco disponibles. |
| Flexibilidad del calibre del cable | Límites estrictos por terminal; menos indulgente con las variaciones de calibre. | Altamente flexible; Acomoda varios calibres en un solo bloque. |
| Fuerza de tracción mecánica | Adecuado para enrutamiento estático o cerrado. | Resistencia superior; Ideal para cables externos o tensionados. |
| Reparabilidad en campo | Difícil; a menudo requiere reemplazar todo el segmento del conector. | Más fácil; Los pasadores individuales se pueden extraer y volver a engarzar en el sitio. |
Certificaciones de seguridad y reglas de la industria
Los componentes preseleccionados deben pasar una estricta evaluación autorizada antes de integrarse en la maquinaria comercial. Los componentes no conformes introducen graves riesgos de responsabilidad.
Inflamabilidad y seguridad
Los gabinetes de control industrial albergan componentes de alto voltaje que presentan riesgos de incendio inherentes. Utilizar materiales con clasificación UL 94 V-0 es una necesidad absoluta. La clasificación V-0 indica que la carcasa de plástico se autoextingue dentro de los 10 segundos posteriores a la retirada de la llama y no dejará caer partículas en llamas. Esto evita que un cortocircuito localizado se propague y provoque un incendio masivo en el gabinete.
Compatibilidad con hilo incandescente
La norma IEC 60335-1 describe la prueba del hilo incandescente. Esta prueba simula un escenario en el que una falla interna hace que un componente metálico se caliente drásticamente. La prueba presiona un hilo incandescente calentado a 750°C u 850°C directamente contra la carcasa de plástico. El material no debe inflamarse o, si lo hace, debe autoextinguirse rápidamente. Si bien se desarrolló originalmente para electrodomésticos, esta norma se exige cada vez más para equipos de automatización desatendidos para garantizar la máxima seguridad contra incendios.
Certificaciones globales
La exportación de maquinaria automatizada requiere el cumplimiento de múltiples estándares regionales. La especificación de interconexiones con aprobaciones duales, como UL para Norteamérica y VDE para Europa, agiliza el proceso de cumplimiento. Garantiza que la máquina pase las inspecciones eléctricas locales independientemente de su destino final, evitando costosos rediseños o retrasos en las aduanas.
Abastecimiento de componentes, riesgos de producción y evaluación de proveedores
Adquirir los componentes adecuados implica navegar por complejos ecosistemas de proveedores y mitigar los riesgos de integración antes de que comience la producción.
Tácticas avanzadas de abastecimiento para adquisiciones
Los ingenieros navegan de manera eficiente por bases de datos masivas de proveedores utilizando operadores de búsqueda avanzada. En lugar de depender de búsquedas genéricas en sitios, utilice consultas booleanas en los motores de búsqueda para localizar números de pieza exactos. El uso de parámetros específicos como inurl:pdf junto con el nombre estándar y 'UL 94 V-0' aísla instantáneamente las hojas de datos técnicos y los certificados de cumplimiento en los portales de proveedores globales. Esto evita el material de marketing y ofrece las especificaciones de ingeniería necesarias para la integración CAD.
Compatibilidad de herramientas
Un riesgo importante de implementación implica herramientas de terminación patentadas. Si selecciona un conector IDC, debe verificar que los juegos de matrices requeridos por el proveedor sean compatibles con sus máquinas de ensamblaje de arneses automatizadas existentes, como las fabricadas por Komax o Schleuniger. Forzar herramientas incompatibles conduce a una mala calidad de terminación, altas tasas de desperdicio y cuellos de botella en la producción. Solicite siempre las especificaciones de herramientas junto con las hojas de datos de los componentes.
Evaluación del control de calidad del proveedor
Más allá de la compatibilidad dimensional básica, debe evaluar los procesos de control de calidad internos del proveedor. Solicite documentación sobre sus métricas estadísticas de control de procesos para estampado de terminales y moldeado de carcasas. Las variaciones en la contracción plástica durante el moldeo alteran el espaciado de paso en fracciones de milímetro. En un conector de 10 pines, esta acumulación de tolerancia hace que la inserción sea casi imposible. Los proveedores confiables utilizan inspección óptica automatizada para verificar la coplanaridad de los pines y las dimensiones de la carcasa antes del envío. Dé prioridad a los proveedores que proporcionen informes de pruebas completos que detallen la fuerza de inserción, la fuerza de extracción y la resistencia de contacto después del acondicionamiento ambiental.
Para calificar a un nuevo proveedor para su producción de arneses, siga esta estricta secuencia de evaluación:
Solicite la hoja de datos técnicos completa y verifique el paso exacto, la clasificación actual y la clase de inflamabilidad del material.
Haga una referencia cruzada del número de archivo UL del proveedor directamente en la base de datos UL Product iQ para confirmar la certificación activa.
Adquiera un mínimo de 50 muestras de ingeniería de las herramientas de producción específicas, no de moldes prototipo.
Realice pruebas destructivas de fuerza de tracción en las muestras terminadas para verificar la integridad mecánica del engarce o la junta IDC.
Ejecute una prueba de ciclos térmicos mientras monitorea la resistencia de contacto para garantizar que el revestimiento resista los extremos ambientales especificados.
Conclusión
Determine el paso y el calibre del cable basándose estrictamente en las cargas de corriente y voltaje requeridas de su circuito específico.
Seleccione el método de terminación según su volumen de fabricación y las herramientas automatizadas disponibles.
Especifique perfiles de codificación, placas de contacto y mecanismos de bloqueo activo según los niveles de vibración ambiental y los riesgos de acoplamiento ciego.
Utilice operadores de búsqueda avanzada para localizar hojas de datos de proveedores específicos y verificar los certificados de cumplimiento UL/VDE.
Solicite muestras de ingeniería física para realizar pruebas de acoplamiento y vibración en su entorno de gabinete específico.
Preguntas frecuentes
P: ¿Cuál es la diferencia entre los conectores RAST 2.5 y RAST 5?
R: La principal diferencia es el paso de los pines. RAST 2.5 utiliza un espaciado de 2,5 mm optimizado para señales de bajo voltaje, sensores y calibres de cables más finos (22-24 AWG). RAST 5 presenta un espaciado de 5,0 mm diseñado para aplicaciones de alta corriente, alimentación de red de CA y calibres de cables más gruesos (14-18 AWG) que requieren un voltaje de resistencia dieléctrica más alto.
P: ¿Cuál es la diferencia entre el acoplamiento directo e indirecto en los sistemas RAST?
R: El acoplamiento directo implica conectar el arnés directamente al borde chapado en oro de una PCB. Esto ahorra espacio y reduce el número de componentes. El acoplamiento indirecto requiere soldar un cabezal dedicado a la PCB. Luego, el arnés se conecta a este cabezal, lo que proporciona retención mecánica superior y durabilidad en entornos de alta vibración.
P: ¿Por qué se recomienda el baño de oro para la transmisión de señales de bajo voltaje?
R: El baño de oro previene la corrosión por contacto. En entornos de alta vibración, los micromovimientos hacen que los contactos de estaño estándar se oxiden rápidamente, lo que aumenta la resistencia eléctrica. El oro permanece libre de oxidación. Esto garantiza una transmisión de datos estable e ininterrumpida para señales lógicas sensibles de bajo voltaje en toda la fábrica.
P: ¿Se pueden utilizar conectores RAST estándar en entornos húmedos o polvorientos?
R: Las versiones estándar suelen tener clasificación IP20. No ofrecen protección contra la entrada de polvo o humedad. Para entornos hostiles, debe implementar estrategias de mitigación. Estos incluyen encapsular las conexiones en resina, aplicar un revestimiento conformado a la placa o colocar los componentes dentro de una carcasa sellada con clasificación IP67.
P: ¿Qué hace que la terminación IDC sea preferible para la fabricación de gran volumen?
R: El contacto de desplazamiento de aislamiento (IDC) elimina la necesidad de pelar los cables antes de la terminación. La maquinaria automatizada presiona el cable sin pelar directamente en la ranura del terminal, creando una soldadura en frío rápida y hermética. Esto aumenta drásticamente el rendimiento de la producción y permite configuraciones de cableado en cadena altamente eficientes.
P: ¿Por qué es importante la prueba del hilo incandescente para los equipos de automatización?
R: La prueba de hilo incandescente IEC 60335-1 garantiza que la carcasa de plástico no se encenderá fácilmente si una falla eléctrica interna provoca que los componentes metálicos se sobrecalienten. Es una norma crítica de seguridad contra incendios. Es cada vez más obligatorio que la maquinaria industrial desatendida evite que fallas localizadas causen incendios catastróficos en los gabinetes.


